 RO
 English
În producție, în special în sectorul automotive, un program CMM lăsat fără o revizuire riguroasă este o sursă garantată de blocaje. Fie că aprobi piese neconforme sau respingi piese bune, costurile generate de un program cu erori sunt uriașe.
Din experiența acumulată în cei 14 ani de când lucrez cu proiectele de optimizare a proceselor de măsurare, am constatat că majoritatea neconcordanțelor nu provin din limitările fizice ale echipamentului, ci dintr-o interpretare și setare inițială superficială a programului de măsurare.
Pentru a garanta un proces stabil și precis, orice program trebuie să treacă printr-o validare strictă înainte de a fi utilizat în producția de serie.
Iată lista punctelor cheie care trebuie verificate în faza de revizuire.
1. Validarea Alinierilor și a Bazelor de Referință
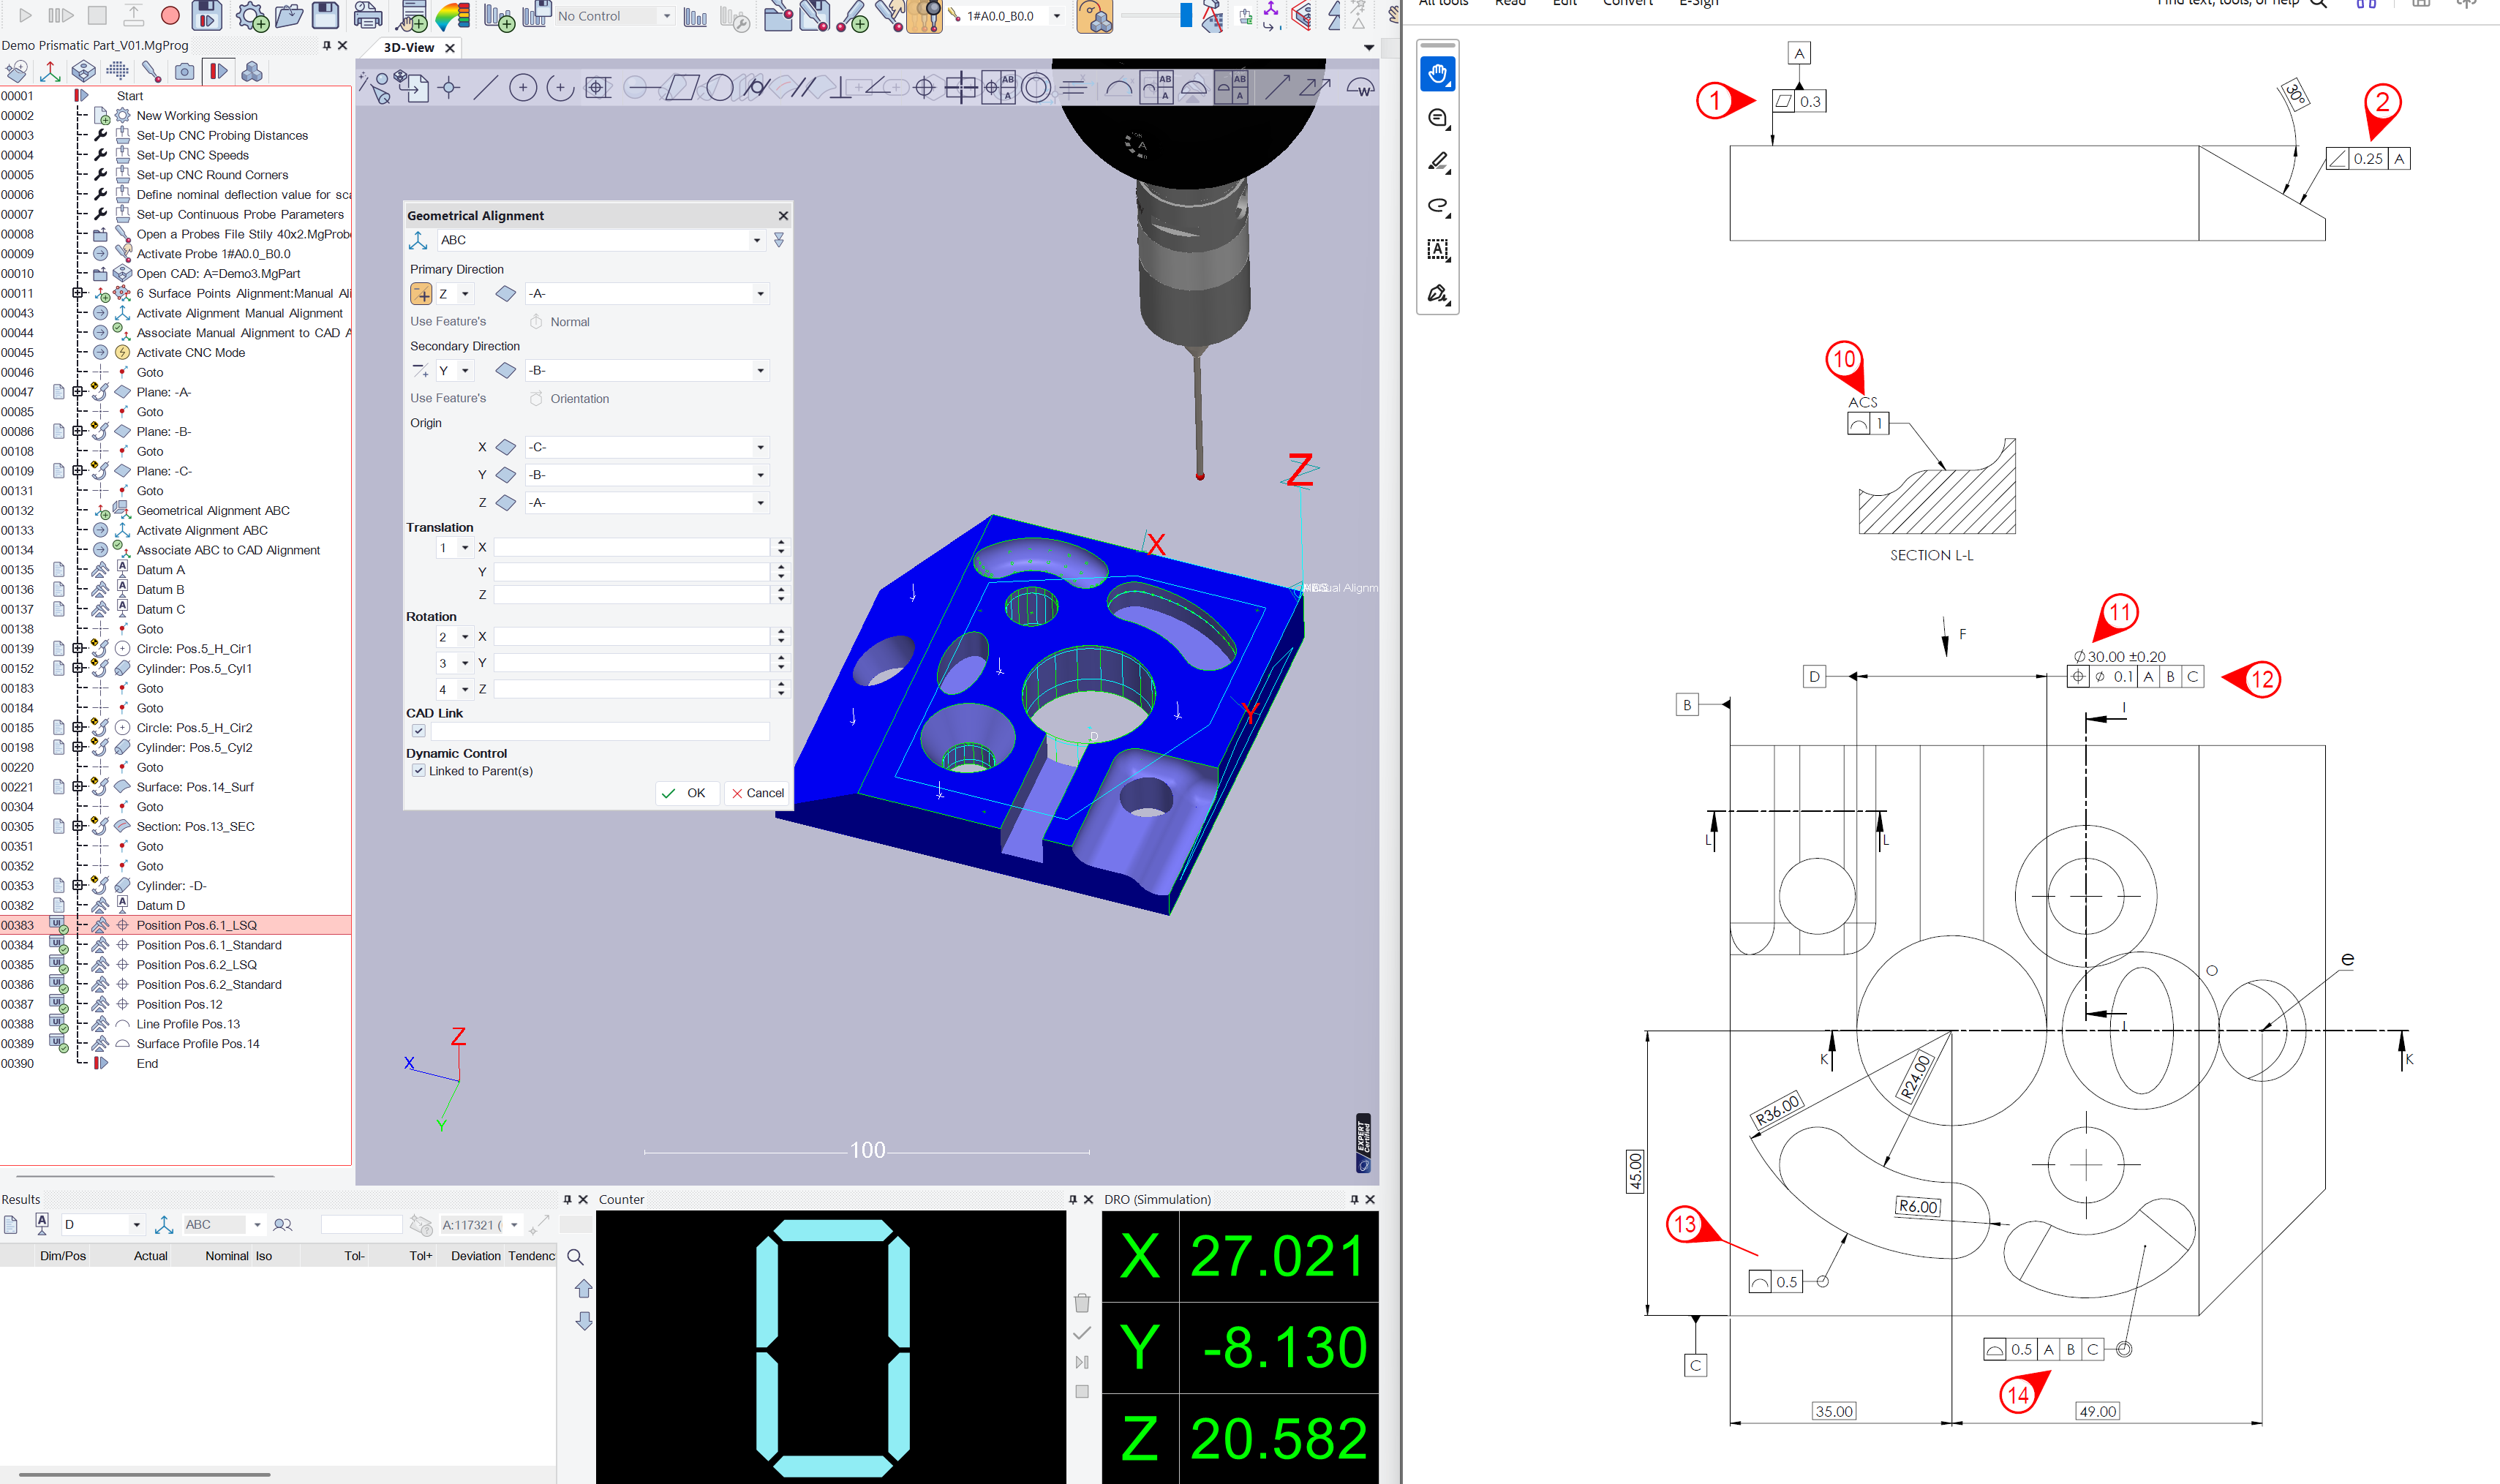
Alinierea piesei pe mașina de măsurat trebuie să reflecte 1:1 intenția de proiectare. Prima verificare constă în modul în care au fost construite și apelate bazele de referință în program. Trebuie confirmat că ordinea de preluare a bazelor (primară, secundară, terțiară) blochează corect cele 6 grade de libertate și că eventualii modificatori de material sunt aplicați exact cum cere desenul de execuție.
2. Respectarea Strategiilor de Măsurare și a Desenului Tehnic
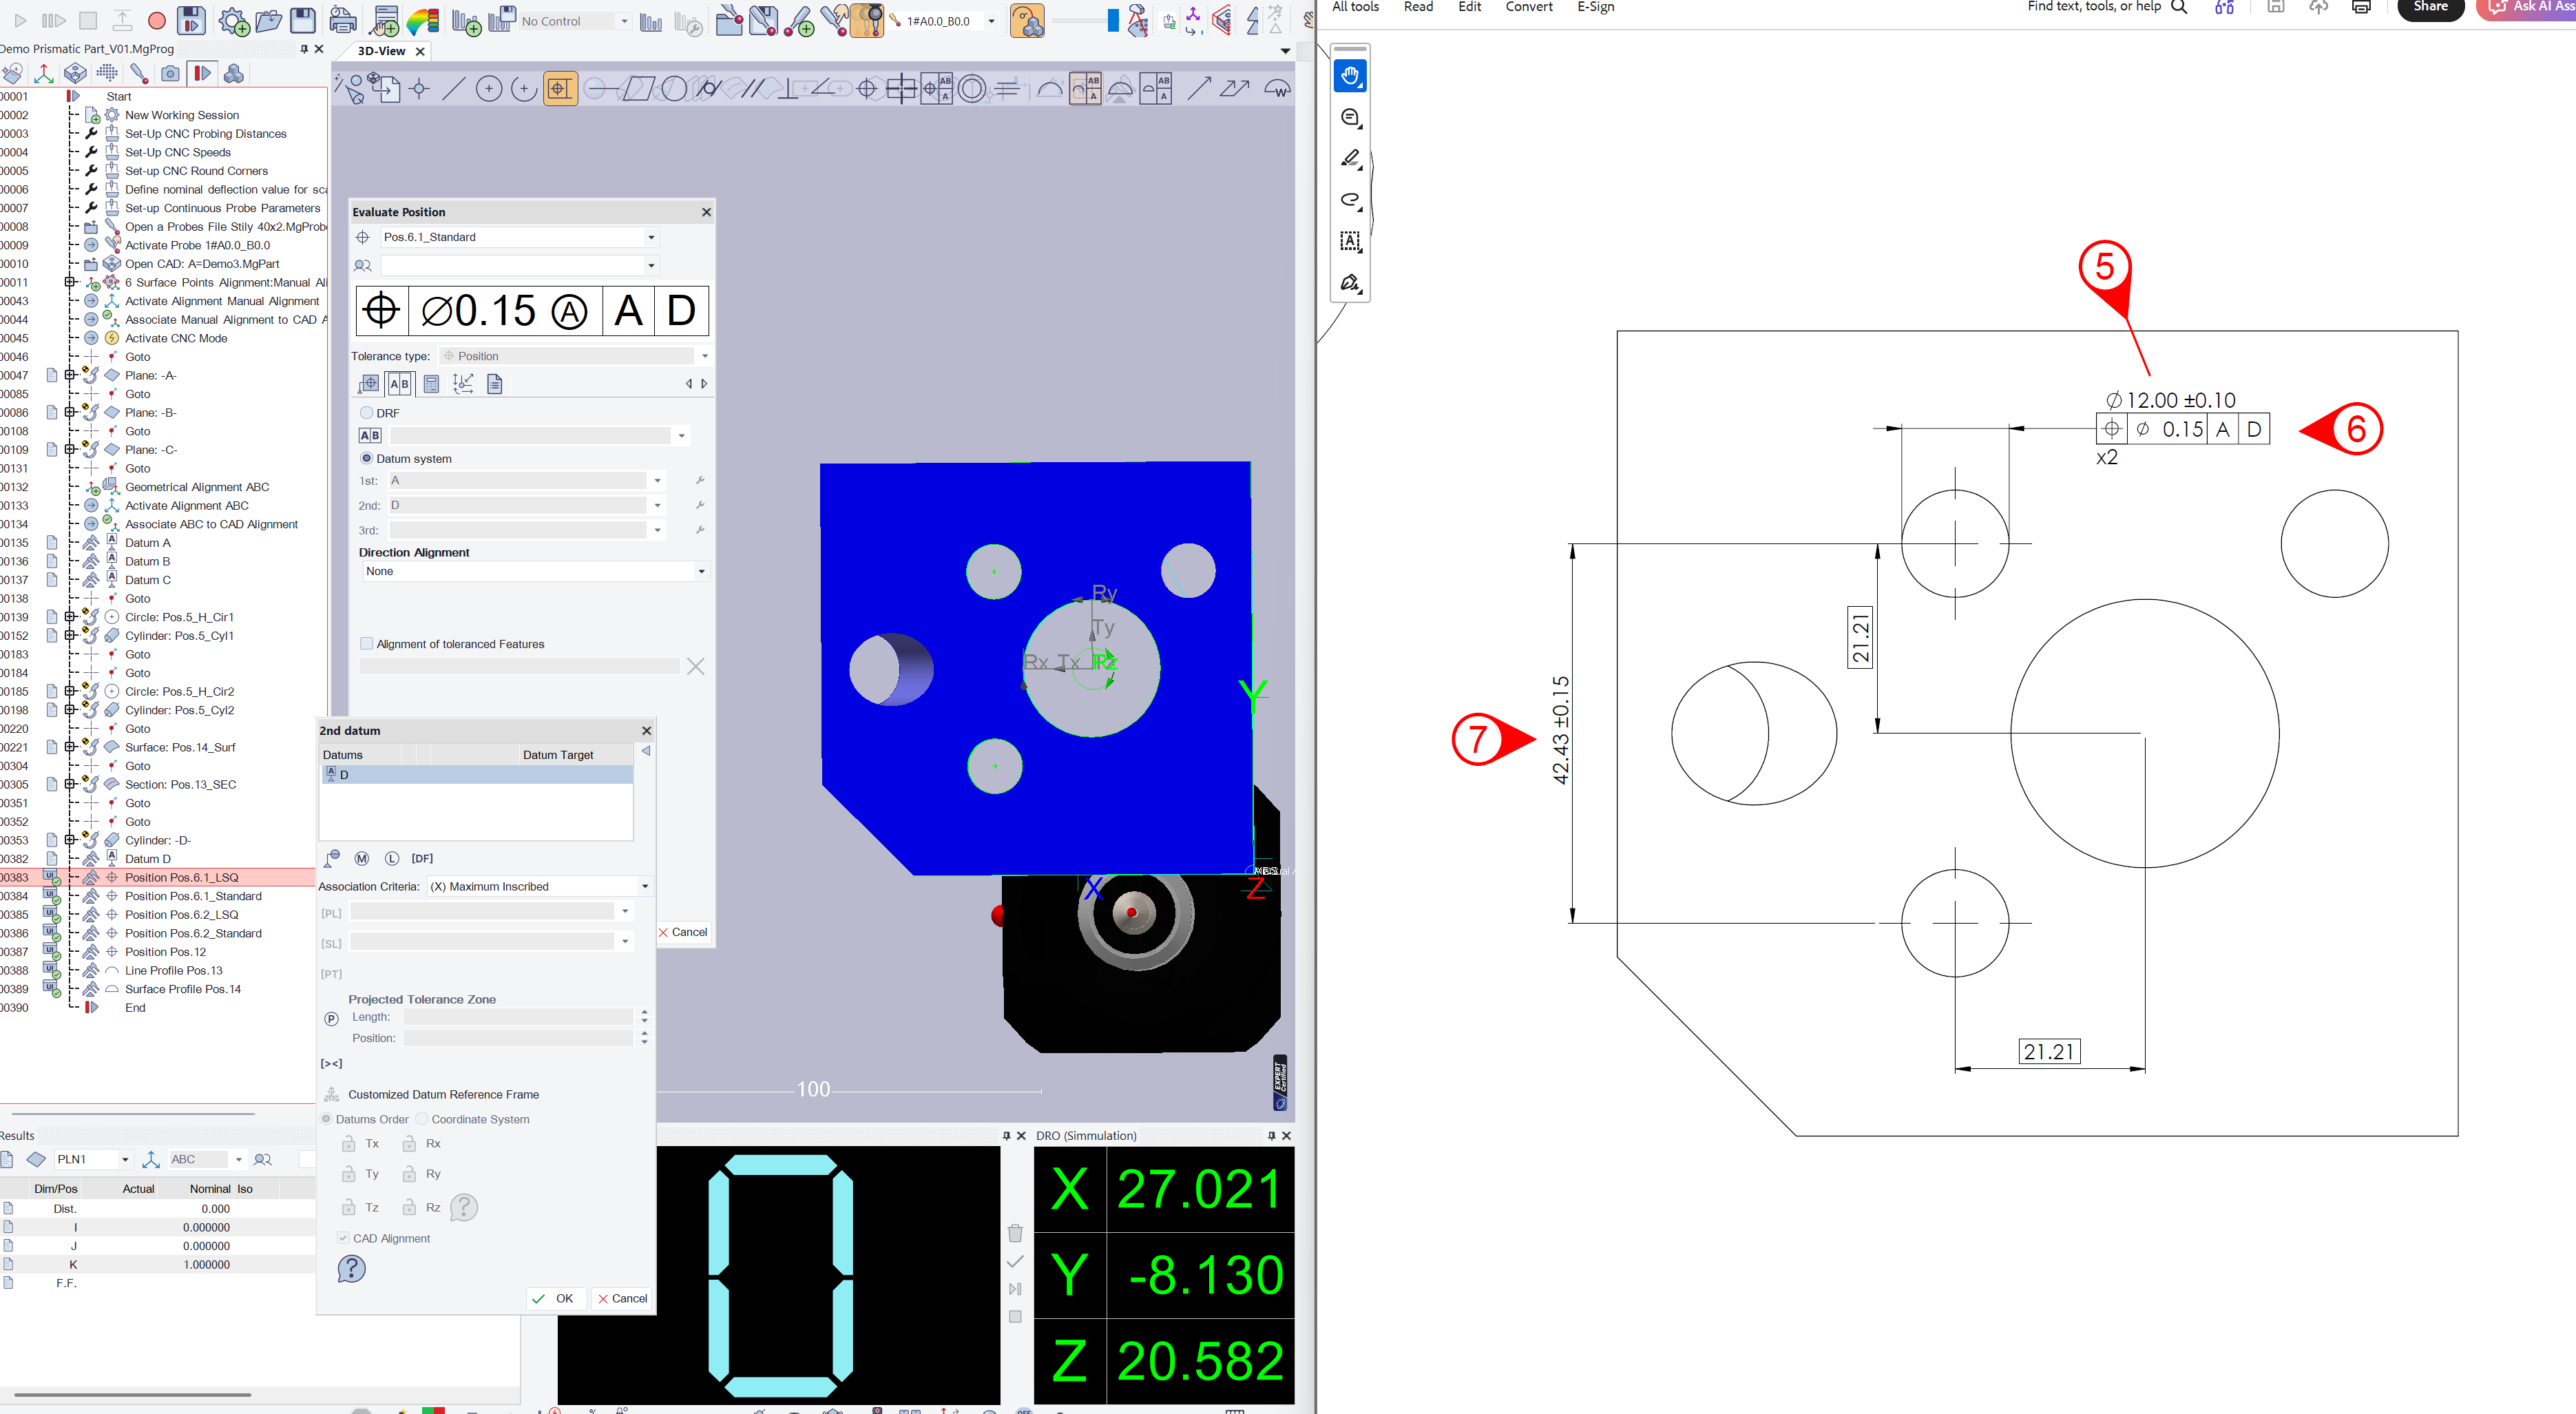
Orice toleranță geometrică (GD&T sau GPS) are o logică de evaluare. Trebuie verificat dacă fiecare caracteristică a fost măsurată utilizând elementele corecte și dacă s-au utilizat cotele teoretice exacte pentru definirea abaterilor de poziție. O greșeală comună este evaluarea unei abateri de poziție fără a constrânge corect elementul față de sistemul de baze de referință indicat în căsuța de toleranță.
3. Densitatea Punctelor de Palpare
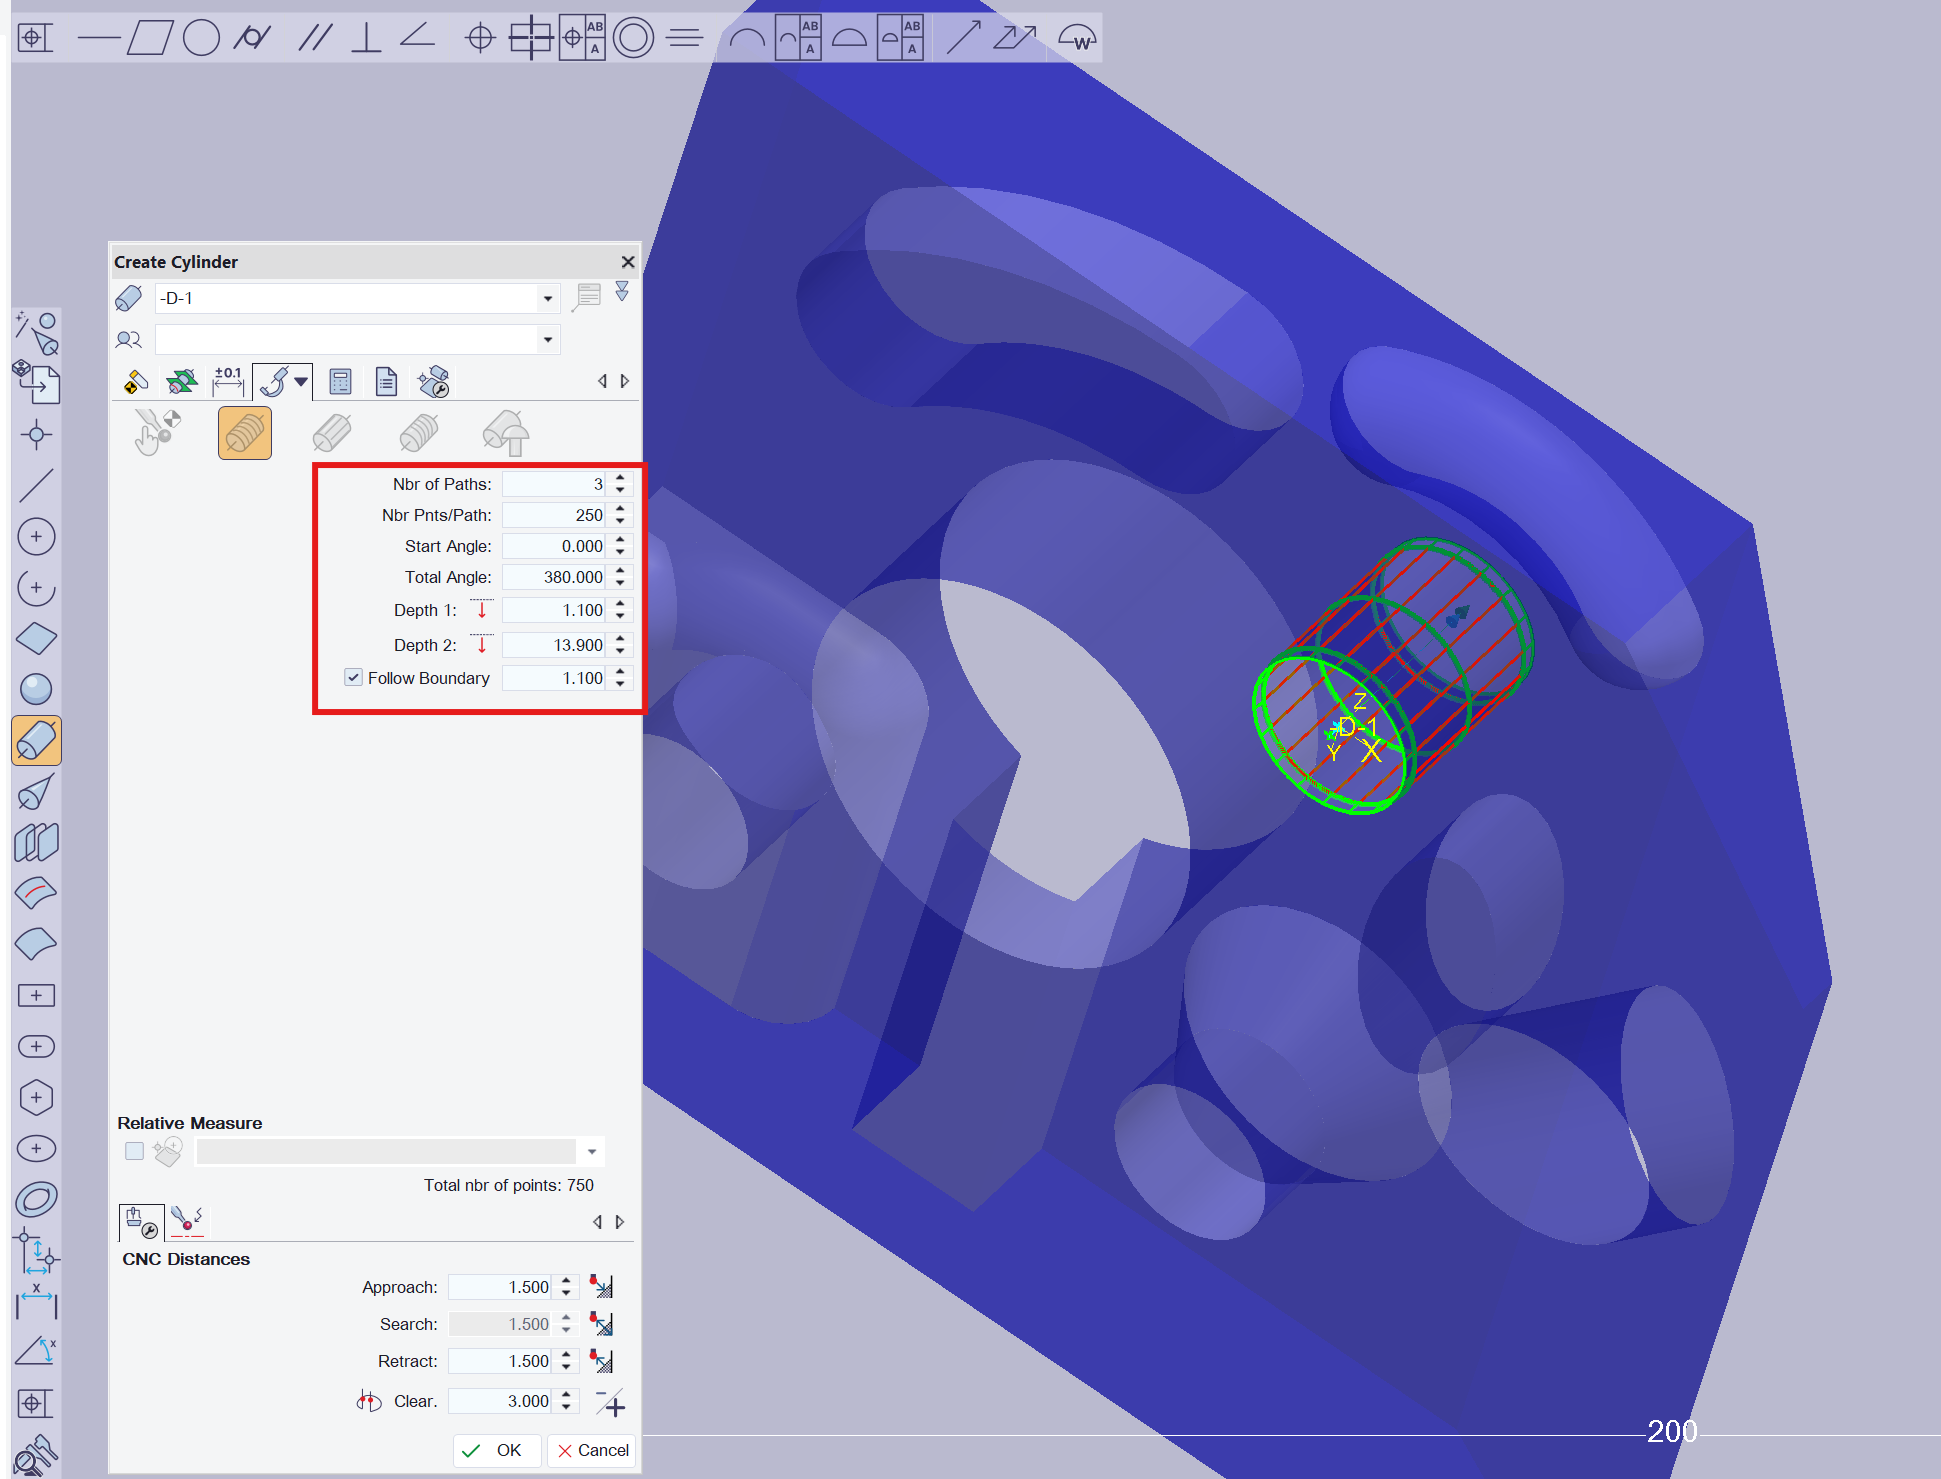
O linie sau un cilindru cu abateri de formă severe nu pot fi evaluate corect din 4 puncte. Revizuirea trebuie să confirme că numărul de puncte prelevate pe fiecare caracteristică geometrică este suficient pentru a capta fidel variațiile reale ale suprafeței, în special când vine vorba de toleranțe de formă (cilindricitate, planeitate, circularitate, etc).
4. Metodele de Asociere
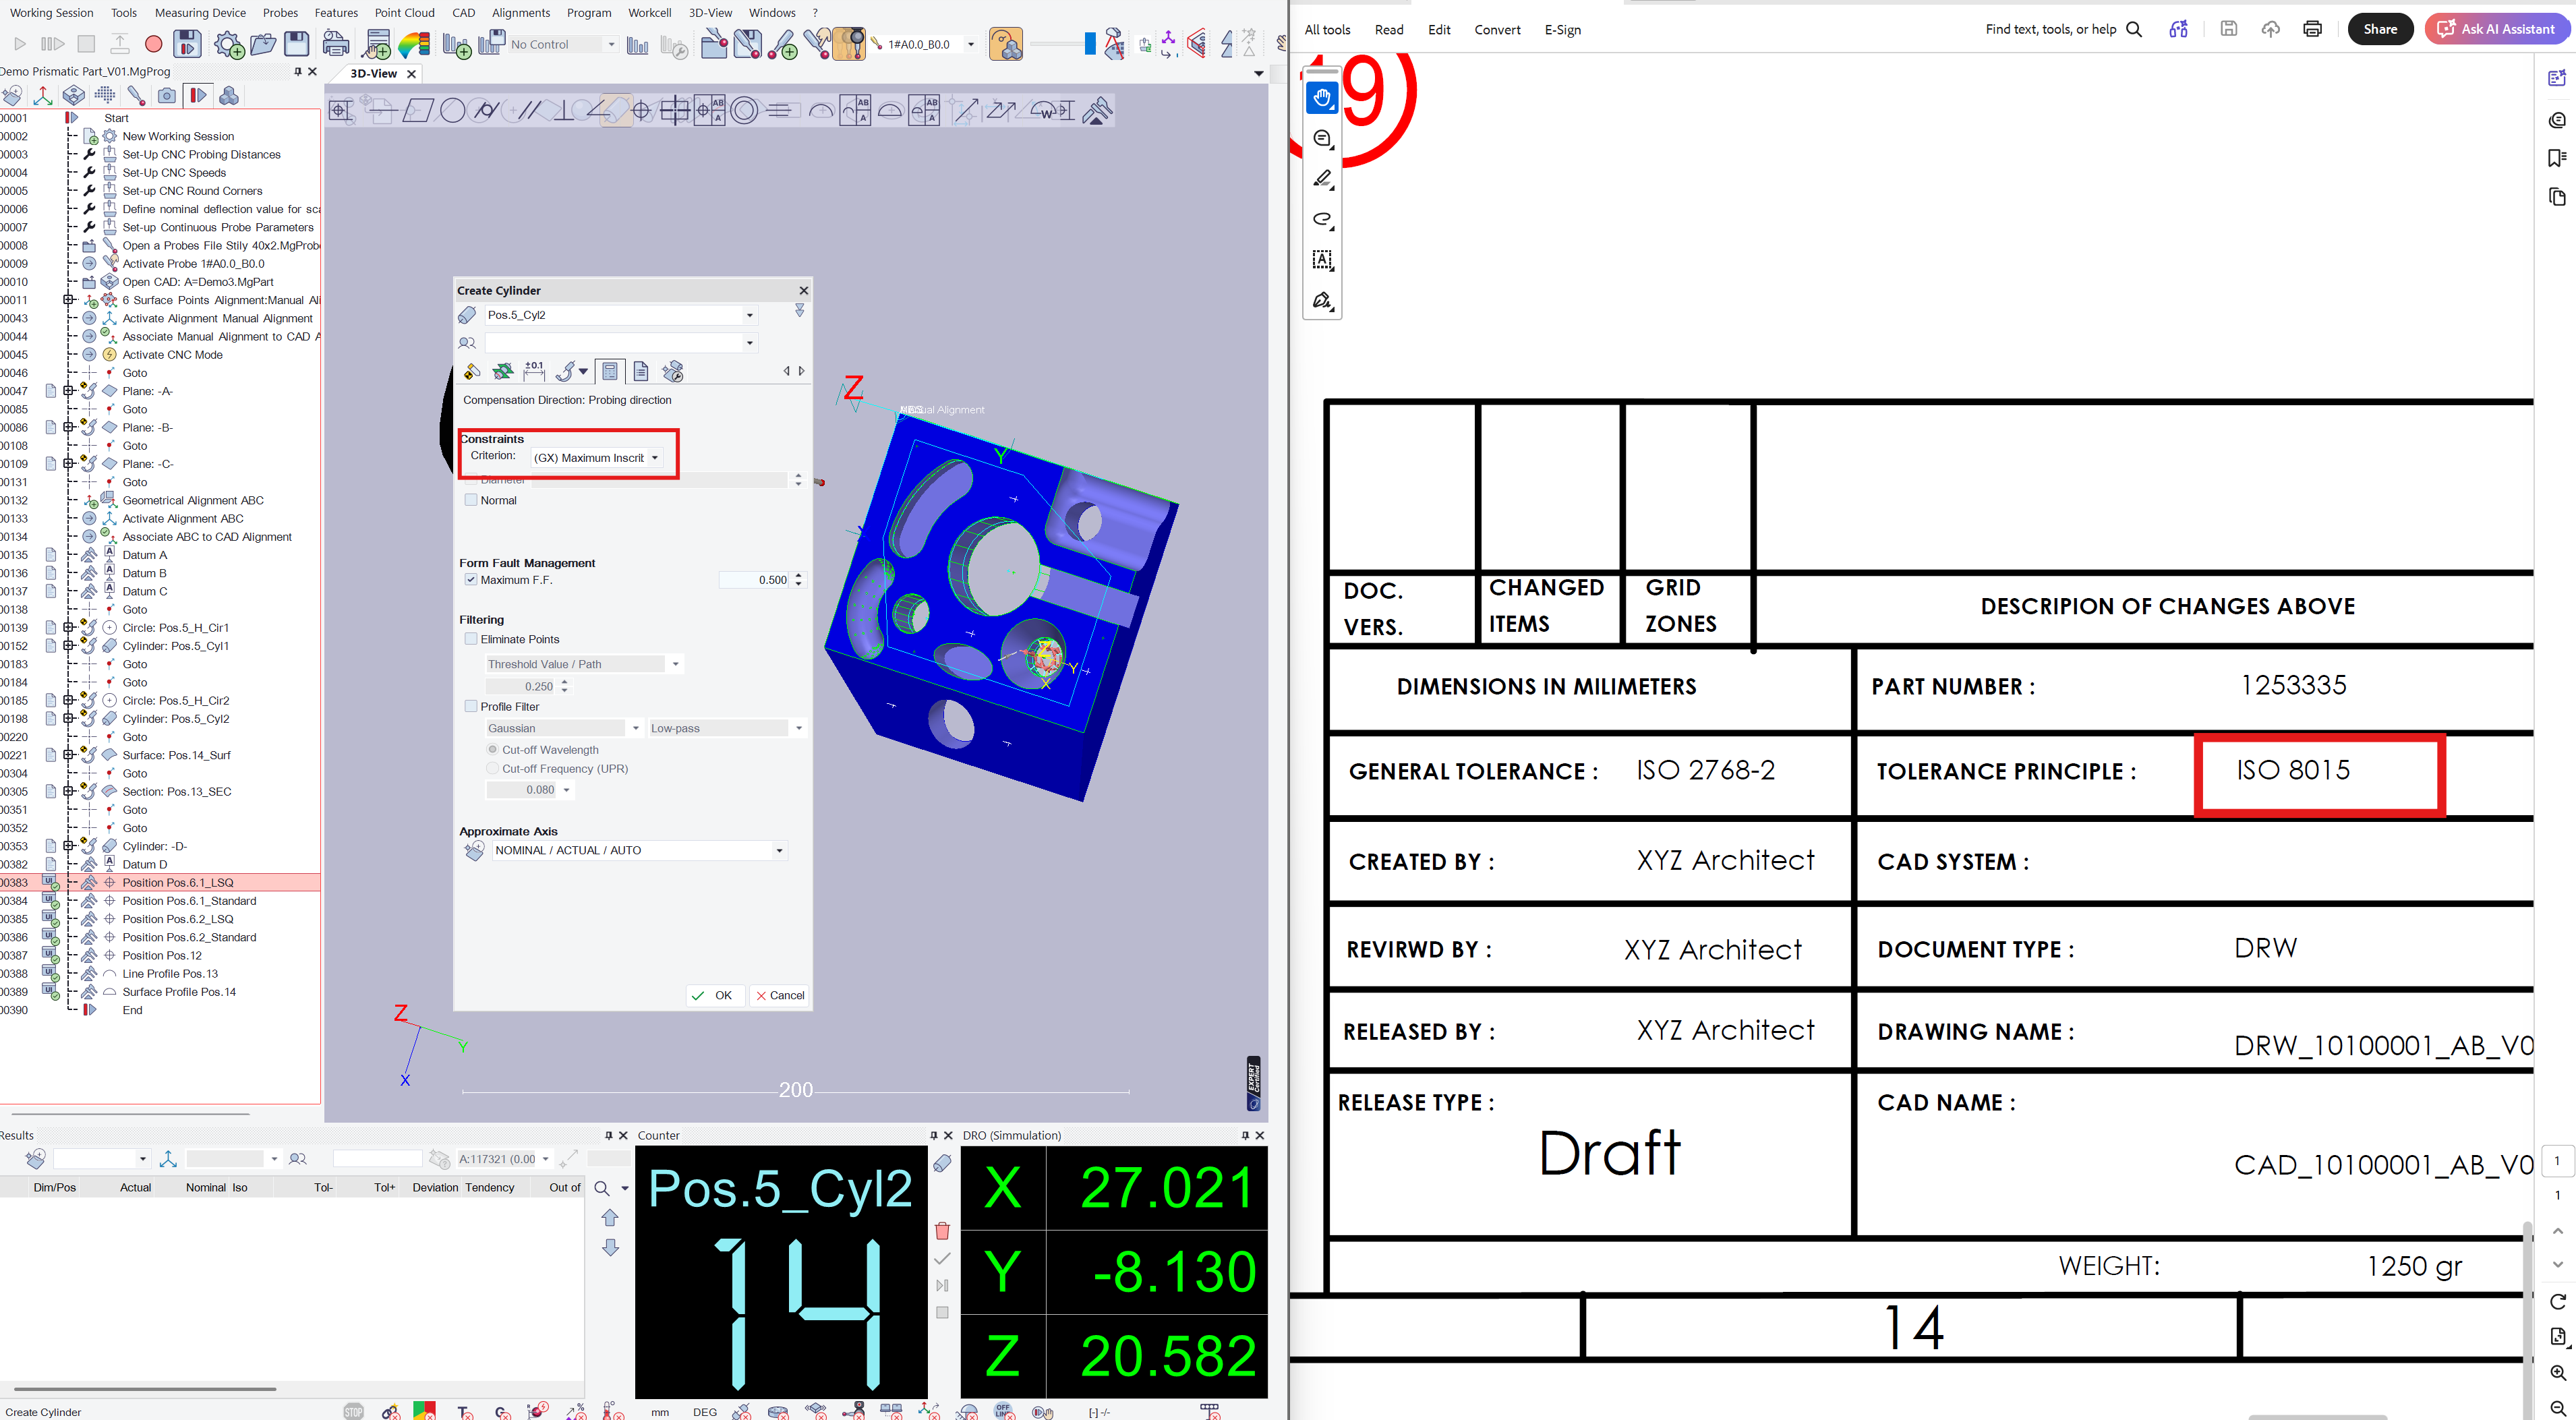
Programul respectă normele ISO sau ASME cerute pe desen? Tipul de asociere a elementelor măsurate schimbă radical rezultatul final. Verifică dacă programatorul a folosit metoda corectă pentru funcționalitatea piesei – de exemplu, asocierea de tip Gauss (LSQ) pentru stabilirea centrelor versus elementul adiacent ideal (ex. Maximum Inscribed Cylinder / Minimum Circumscribed Cylinder) pentru asamblări.
5. Dinamica: Viteza de Scanare
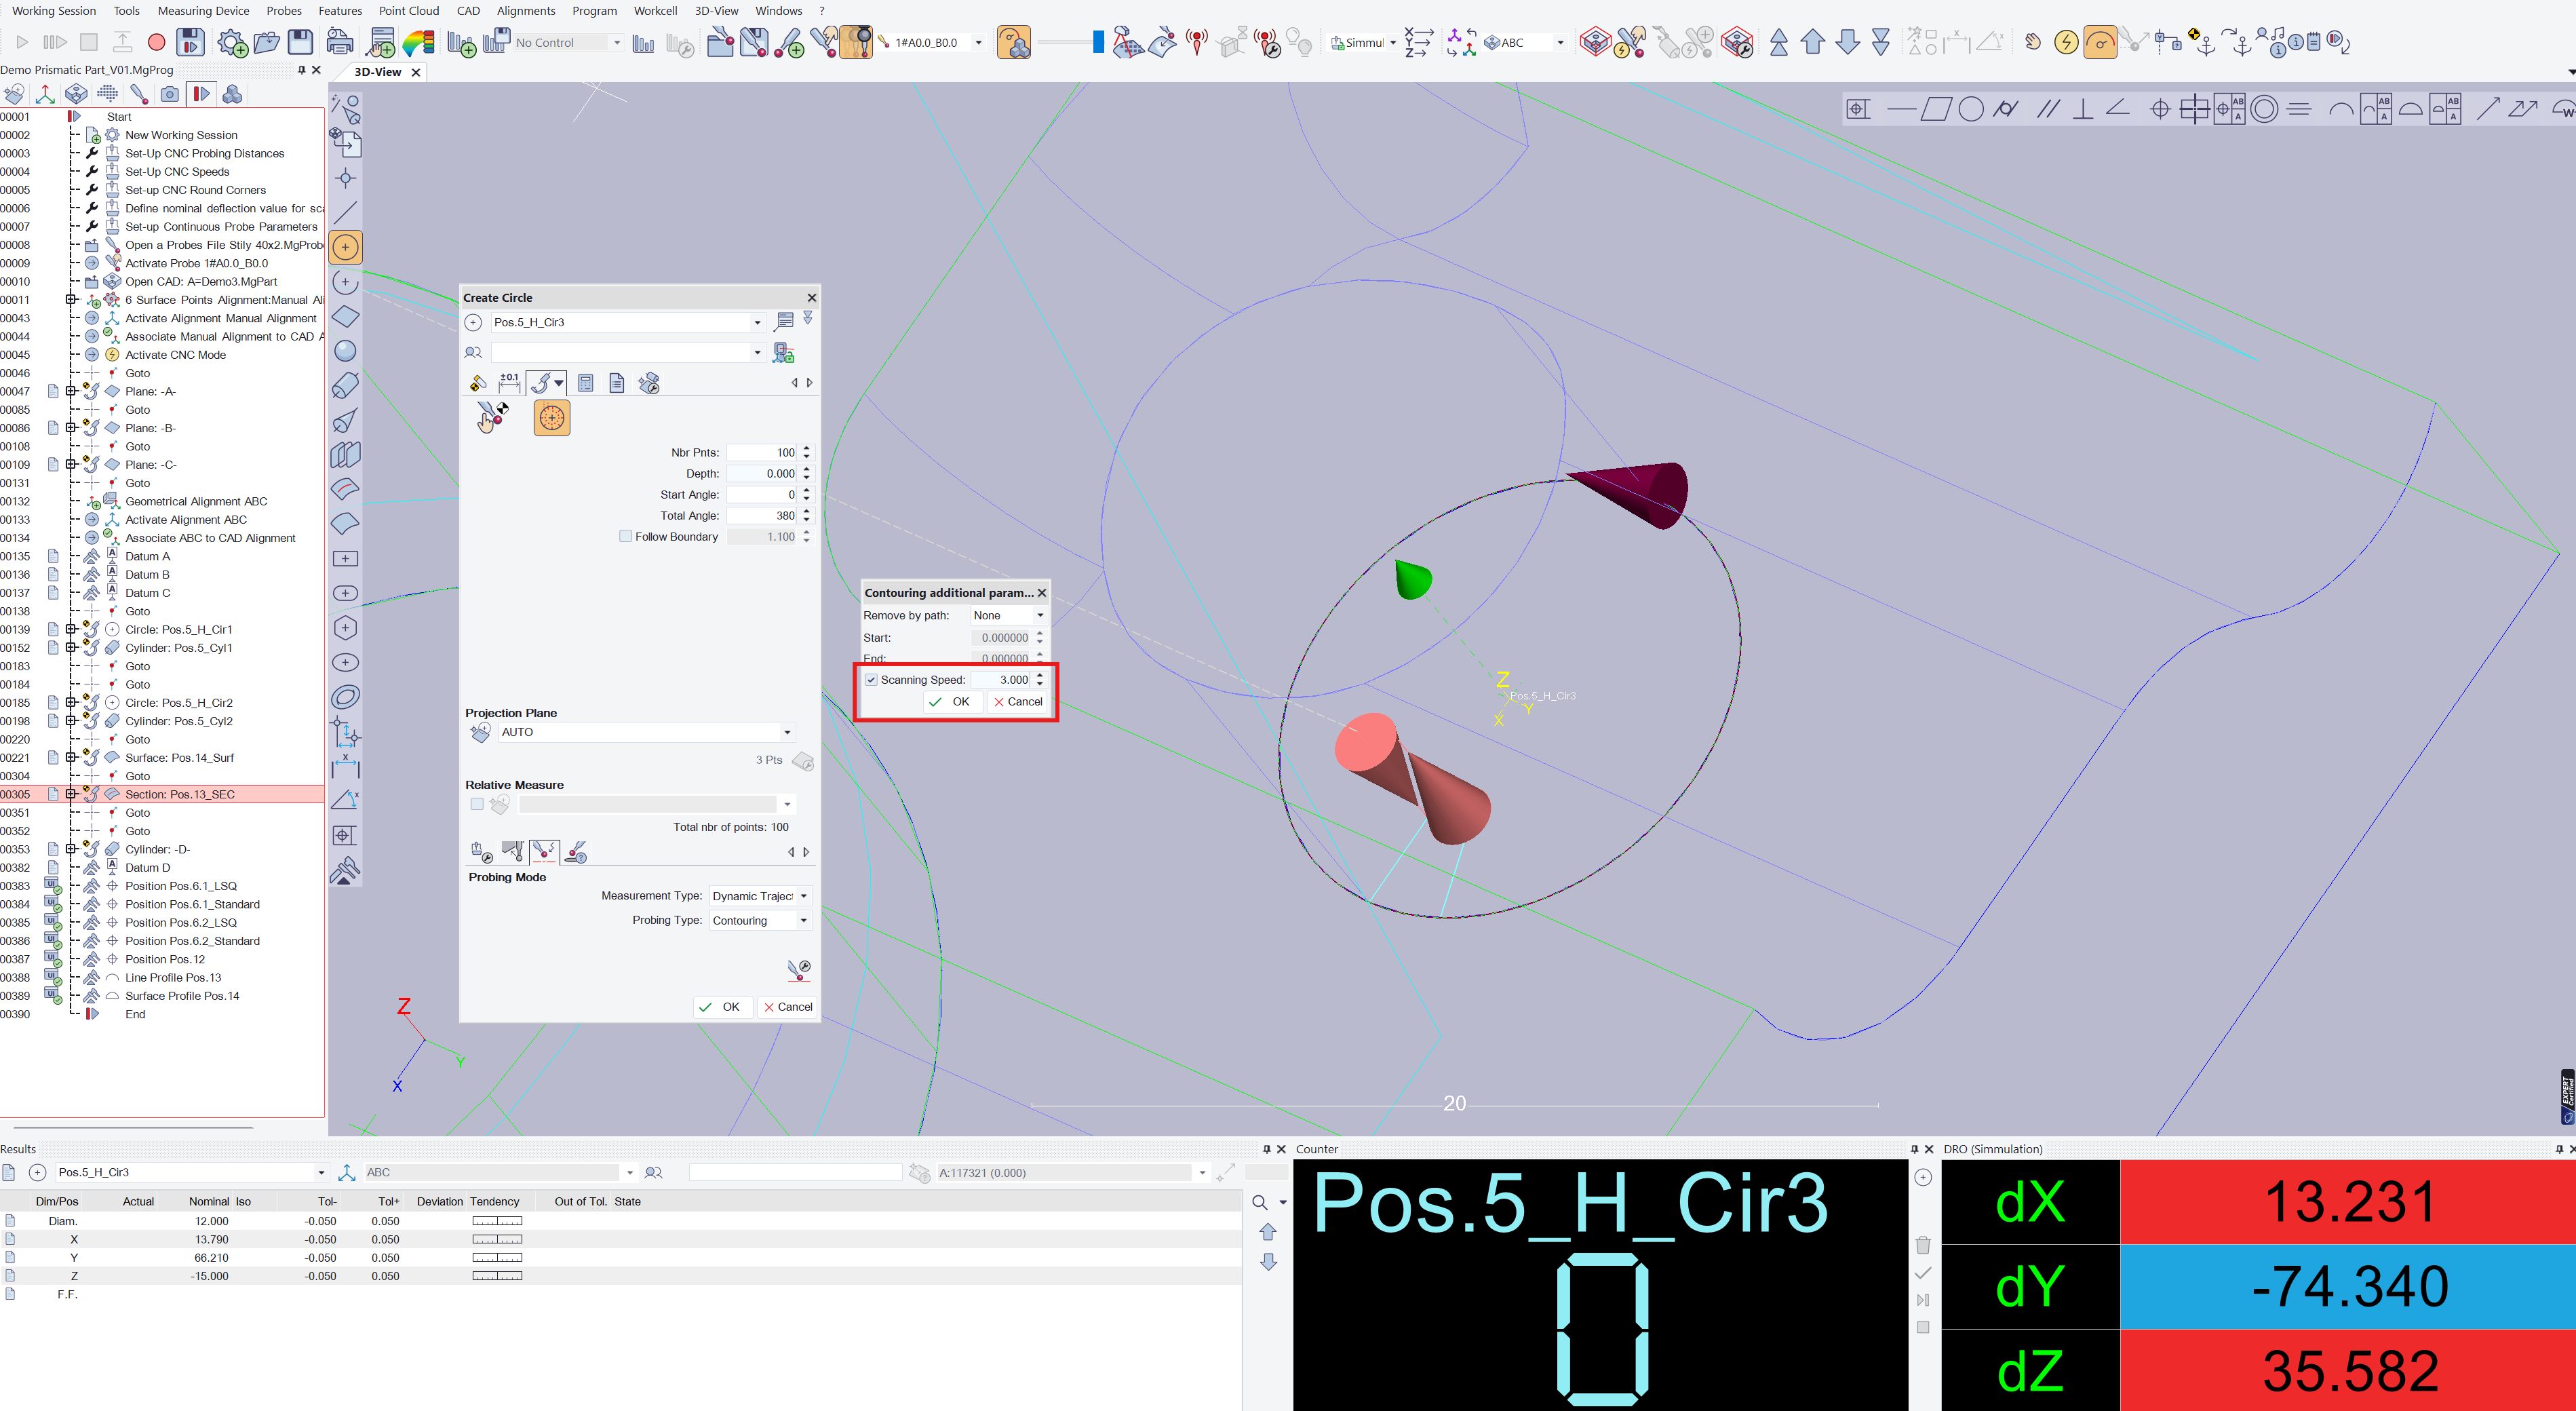
O viteză de scanare prea mare induce forțe inerțiale care duc la deformarea elastică a palpatorului și erori de înregistrare a punctelor. Verifică dacă viteza de palpare și de scanare este adaptată la precizia cerută, densitatea punctelor și caracteristicile fizice ale ansamblului palpator.
6. Filtrarea Datelor și Managementul Outlierelor
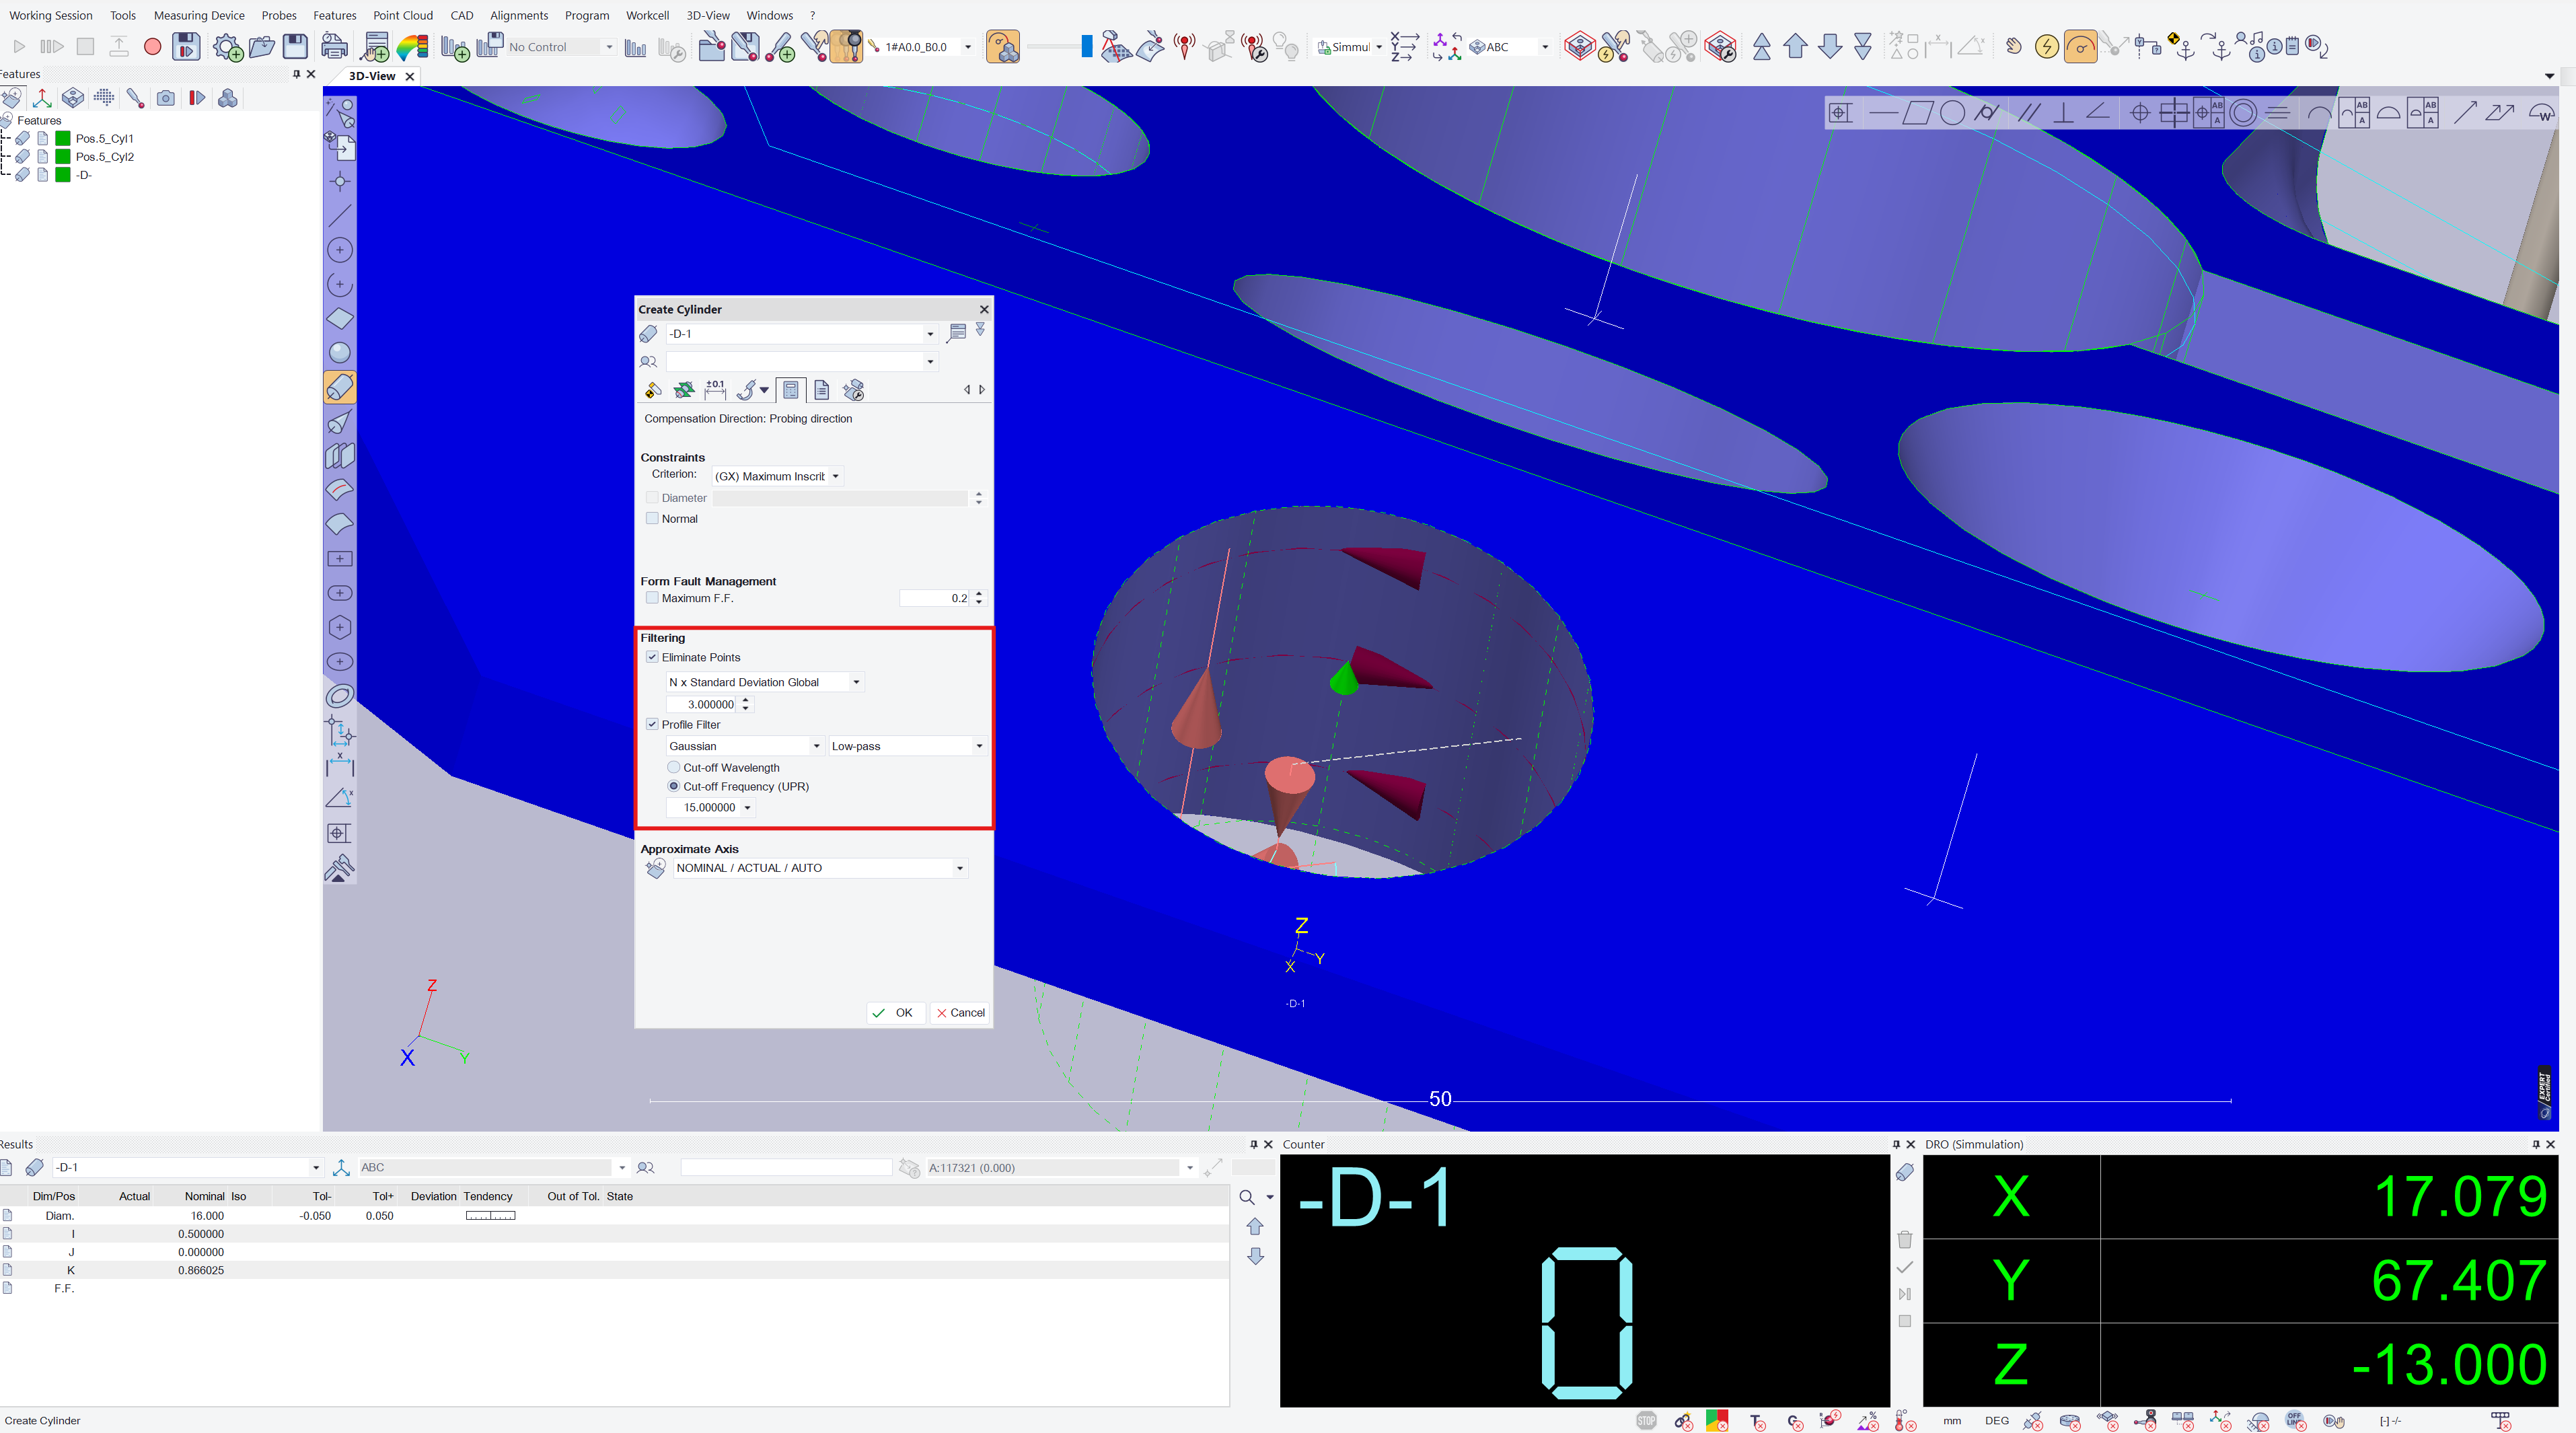
Pe suprafețele prelucrate (CNC) apar adesea bavuri mici, praf sau zgârieturi. Programul trebuie să includă setări clare pentru eliminarea outlierelor (punctele aberante) înainte de calculul elementelor. De asemenea, setările filtrelor matematice (ex. filtrele Gaussiene, numărul de UPR pentru elemntele cu ondulație) trebuie să fie aliniate la standardele aplicabile, pentru a nu "netezi" din greșeală defecte reale ale piesei.
7. Configurația Fizică a Palpatorului
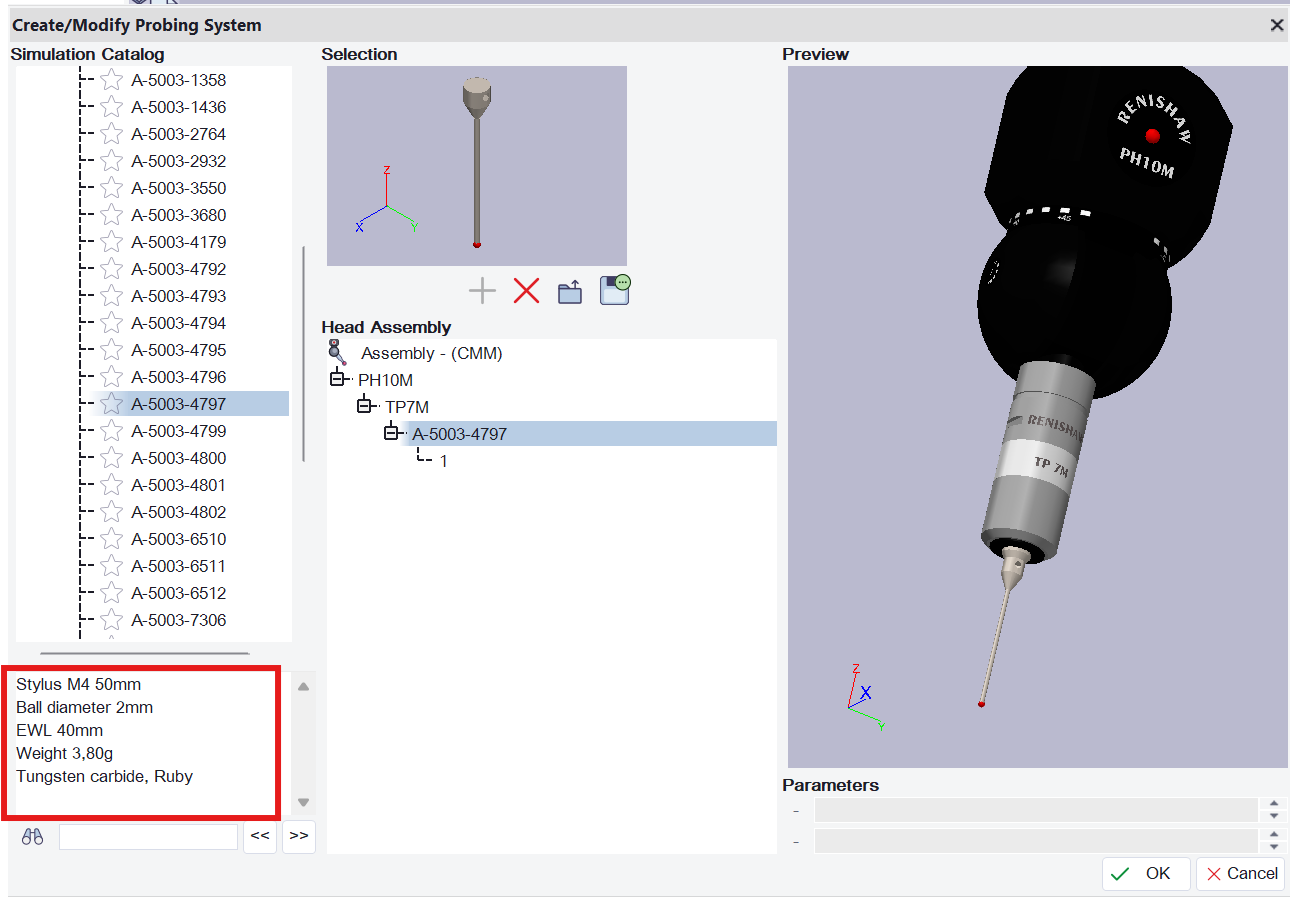
Erorile mecanice sunt cel mai greu de compensat din software. Trebuie analizată configurația fizică din program:
-
Raportul diametru/lungime: Tija palpatorului nu trebuie să fie nejustificat de lungă sau subțire (ex. un palpator de 1 mm pe o tijă de 50 mm). Aceste configurații flexează și generează vibrații care distrug acuratețea scanării.
-
Unghiurile de palpare: Pozițiile capului rotativ trebuie alese astfel încât palpatorul să abordeze suprafața perpendicular sau la 45 de grade.
-
Evitarea fenomenului de "shanking": Asigurarea că unghiurile de palpare previn atingerea piesei cu tija palpatorului în loc de sfera de rubin (cauza numărul unu a erorilor false de dimensiune).
8. Starea de Calibrare și Compensarea Termică
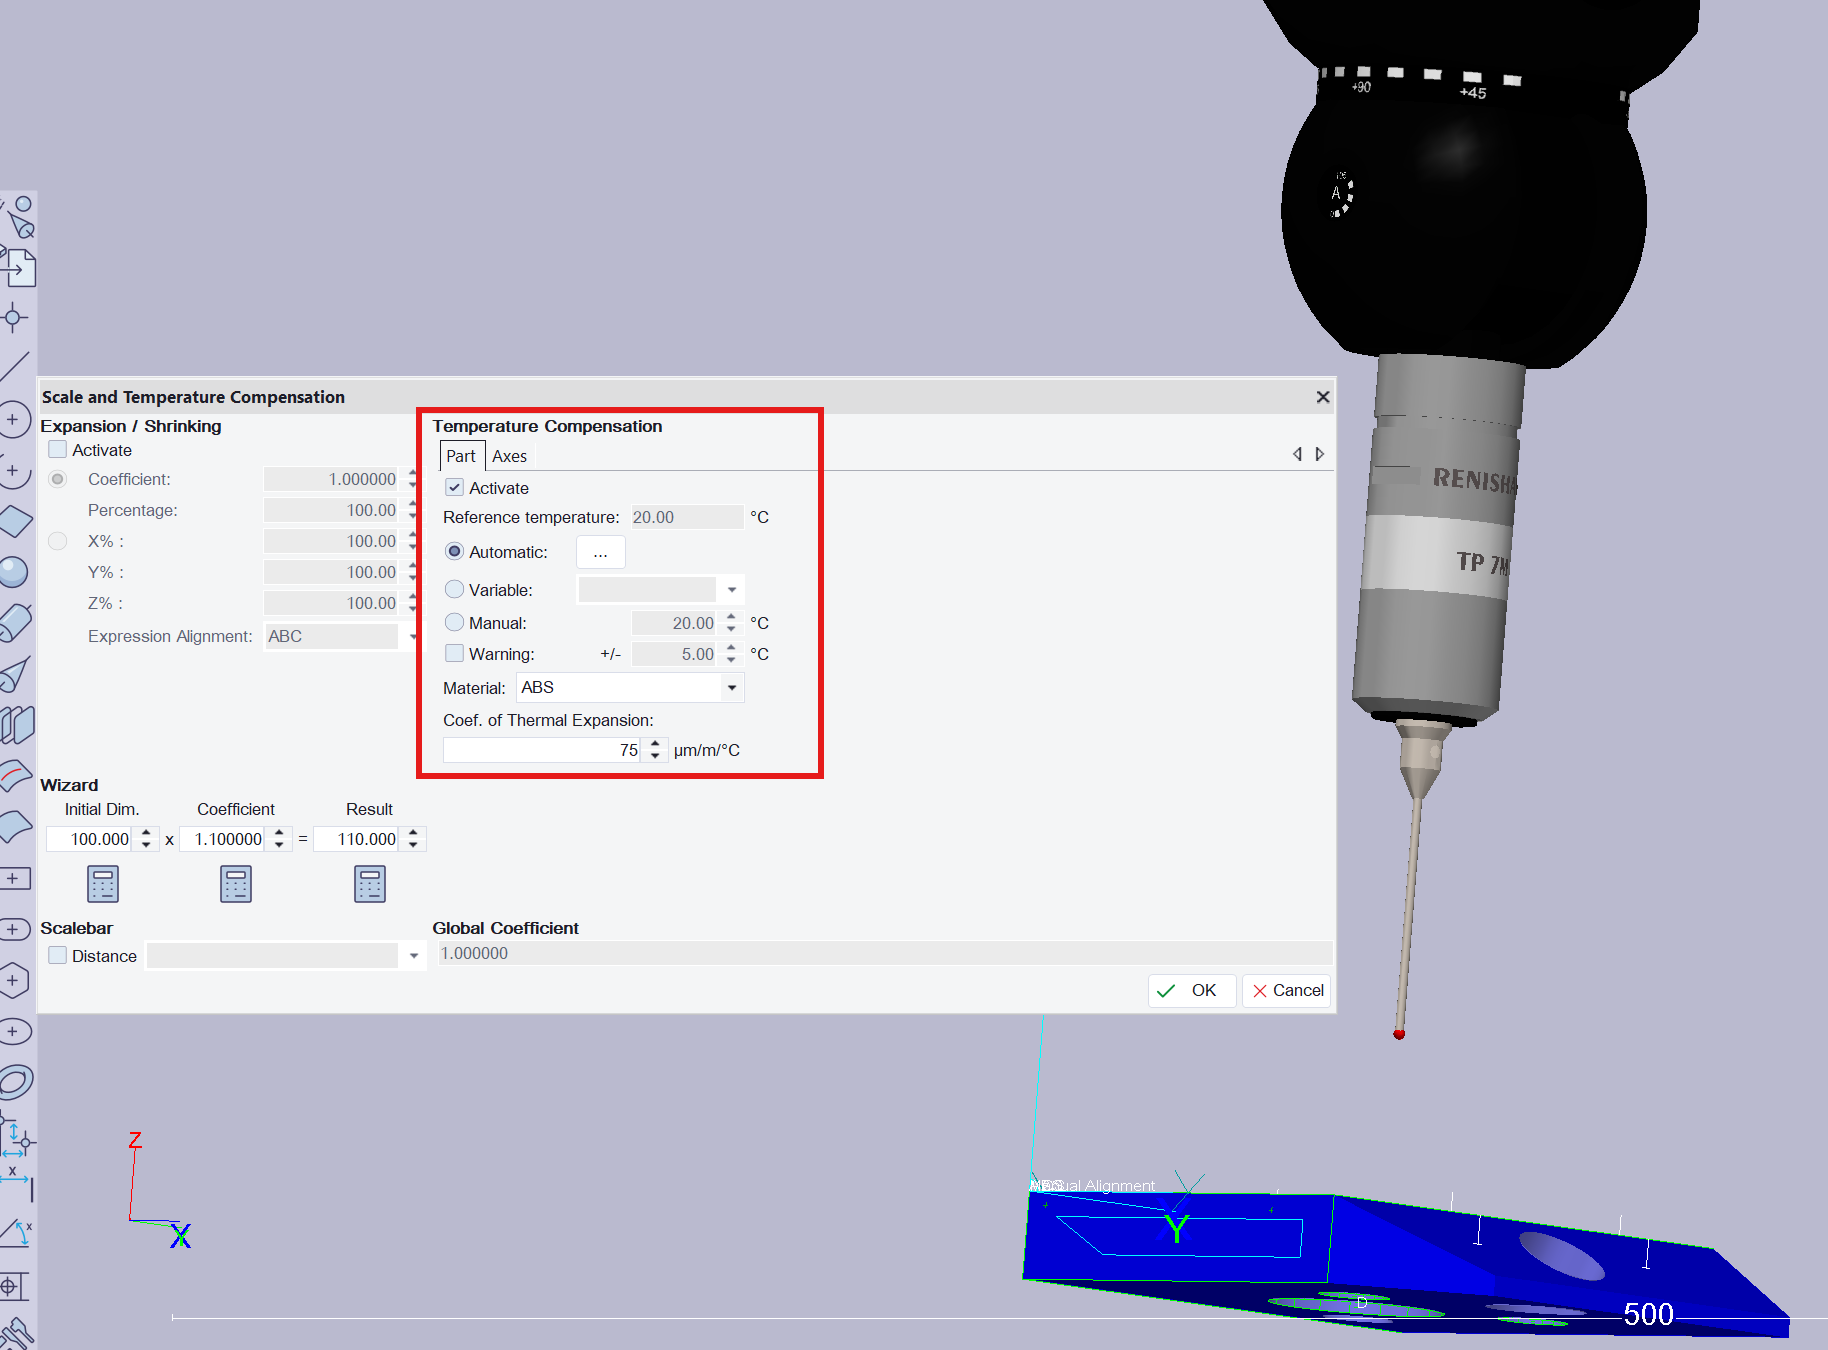
Un program perfect teoretic va eșua dacă mediul fizic nu este controlat. Revizuirea finală trebuie să confirme că programul include apelarea corectă a senzorilor recent calibrați și că funcțiile de compensare termică sunt activate, definind clar materialul piesei și temperatura de referință.
Implementarea unui astfel de checklist transformă programarea CMM dintr-o sursă de stres într-un filtru de calitate absolut.
Dacă ai nevoie de sprijin pentru auditarea programelor existente sau pentru stabilirea unei strategii metrologice clare în departamentul tău de calitate, la XYZ Architect putem analiza și optimiza întregul flux de măsurare.